MRP calcula quanto material comprar e quando, a partir dos pedidos e da lista de materiais. PCP decide o que a fábrica produz, em que ordem e em qual recurso. O MRP é uma ferramenta usada dentro do PCP, na parte de materiais.
Numa fábrica sob encomenda, a confusão aparece no dia em que entra um pedido grande. O comprador pergunta quantas chapas pedir e o programador pergunta qual ordem de produção sai primeiro. As duas perguntas parecem a mesma e têm donos diferentes. Quem responde a primeira usa um software MRP, que lê o pedido aprovado e o estoque e mostra a necessidade de compra.
O que é MRP?
MRP (Material Requirements Planning, planejamento das necessidades de materiais) é o cálculo que transforma pedidos em necessidade de material, com a data em que cada item precisa estar na fábrica. A lógica completa está em o que é MRP; aqui interessa o que ele recebe e o que devolve.
O MRP parte de três entradas: a demanda (os pedidos aprovados), a estrutura do produto (a lista de materiais, a BOM) e o saldo de estoque. Ele multiplica a quantidade pedida pela quantidade de cada componente, desconta o que já existe no estoque e devolve o que falta, por item e por data. Esse resultado é a necessidade líquida: o que precisa ser comprado ou fabricado para o pedido sair.
O cálculo depende do prazo de reposição de cada material. Uma chapa que o fornecedor entrega em 8 dias precisa ser pedida 8 dias antes de entrar na primeira ordem de produção que a usa. O MRP faz essa conta item por item, e é por isso que ele só é confiável quando a BOM e o estoque estão corretos.
O que é PCP?
PCP (planejamento e controle da produção) é a rotina que decide o que fabricar, em que quantidade, em que ordem e em qual posto de trabalho, e depois confere se a produção seguiu o plano. A rotina está detalhada em o que é PCP; aqui ela aparece pelo que decide.
O PCP trabalha em três movimentos. Planejar é definir o que a fábrica produz para atender a carteira de pedidos. Programar é distribuir as ordens de produção pelos postos, com data de início e de fim. Controlar é acompanhar o apontamento de cada ordem de produção e ajustar o plano quando algo atrasa ou quebra. No Antartis, a programação e o apontamento das ordens ficam na função de PCP e ordem de produção. O MRP entra no primeiro movimento, porque diz se há material para o que se quer produzir.
O que o PCP olha e o MRP não olha é a capacidade: quantas horas cada posto tem, qual é o gargalo e que ordem precisa sair antes para o prazo prometido caber. A capacidade de cada posto fica fora do cálculo do MRP.
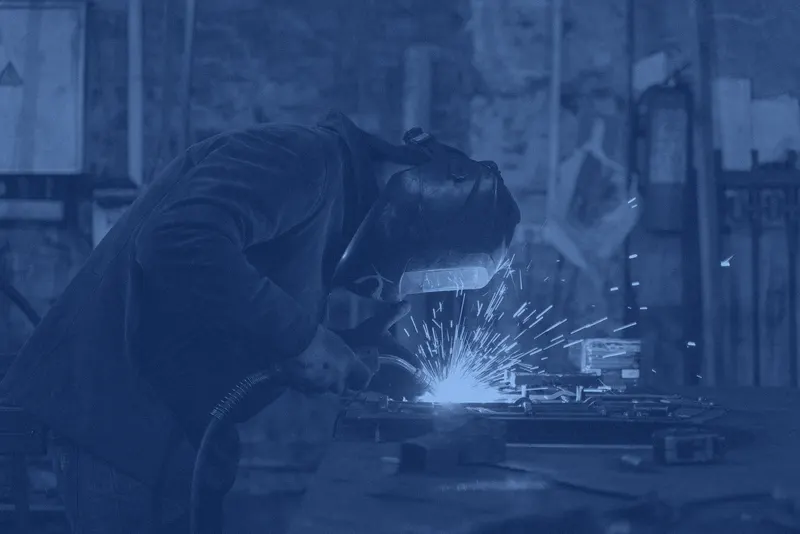
A solda costuma ser o posto que o PCP precisa sequenciar, depois que o MRP garante o material. Foto: Tima Miroshnichenko / Pexels
Qual a diferença na prática?
A diferença está na pergunta que cada um responde: o MRP diz o que falta comprar e quando, e o PCP diz o que fabricar, em que ordem e em qual recurso. A tabela compara os dois por critério.
Critério
MRP
PCP
Pergunta que responde
Que material falta comprar e quando?
O que fabricar, em que ordem e em qual recurso?
Entrada
Pedidos, lista de materiais e saldo de estoque.
Pedidos, prazos e capacidade dos postos.
Saída
Necessidade de compra e de fabricação por data.
Ordens de produção sequenciadas por posto.
Horizonte
Do prazo de entrega até o prazo de reposição do material.
Dias e semanas da carteira de pedidos.
Quem usa
Compras e planejamento de materiais.
Programador de produção e gerente de fábrica.
A saída de um é entrada do outro. O MRP devolve as datas em que cada material precisa chegar, e o PCP usa essas datas para saber quando uma ordem pode começar. Se o material não chega a tempo, a ordem não sai, por mais livre que o posto esteja.
Exemplo: um pedido de 20 tanques
Uma fábrica recebe o pedido de 20 tanques de 2.000 L, com entrega em 25 dias. Cada tanque usa 3 chapas no corpo e 2 flanges de 150 mm na tampa. O estoque tem 24 chapas e 40 flanges. Primeiro roda o MRP e depois o PCP programa as ordens.
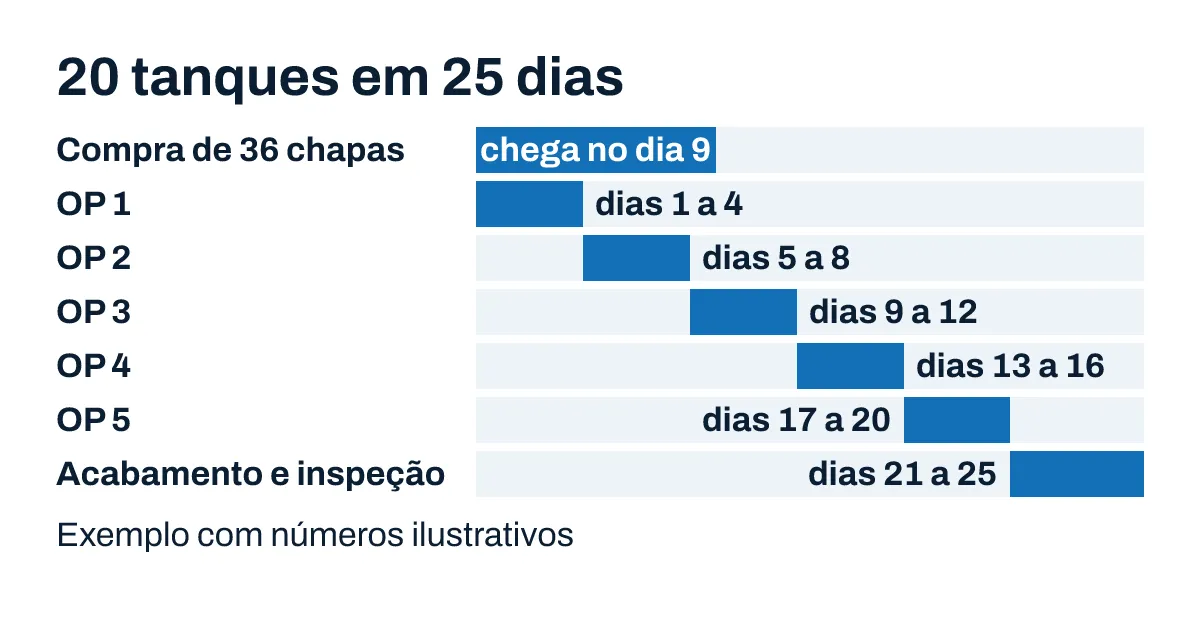
O MRP calcula o material. A necessidade bruta é de 60 chapas (20 × 3) e 40 flanges (20 × 2). Descontado o estoque, faltam 36 chapas (60 − 24) e nenhum flange (40 − 40). A compra sai no dia 1, com 36 chapas pedidas ao Fornecedor 01, que entrega em 8 dias. As chapas chegam no dia 9. Se a chapa custa R$ 850,00, a compra é de R$ 30.600,00.
O PCP sequencia as ordens. A fábrica divide o pedido em 5 ordens de produção de 4 tanques. A solda é o gargalo: 7 h por tanque, 28 h por ordem, 4 dias de trabalho. As ordens saem uma depois da outra no posto de solda:
OP 1: dias 1 a 4, com 12 chapas do estoque.
OP 2: dias 5 a 8, com 12 chapas do estoque (24 no total).
OP 3: dias 9 a 12, com 12 chapas compradas, que chegam no dia 9.
OP 4: dias 13 a 16, com 12 chapas compradas.
OP 5: dias 17 a 20, com 12 chapas compradas (36 no total).
O acabamento e a inspeção ocupam os dias 21 a 25, e o pedido sai no prazo. O MRP descobriu que faltavam 36 chapas e que elas precisavam estar na fábrica no dia 9. O PCP descobriu que a solda ocupa 20 dias seguidos e que a OP 3 só pode começar quando a chapa chegar. Se o MRP não rodar, a chapa atrasa e a OP 3 para. Se o PCP não rodar, o material chega e ninguém sabe em que ordem usar. Exemplo com números ilustrativos.
Diferença entre MRP e PCP: pedido de 20 tanques, MRP calcula 36 chapas a comprar e PCP sequencia 5 ordens de produção em 20 dias
1234
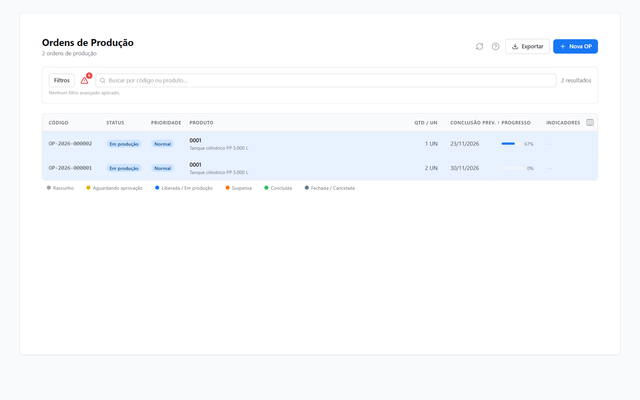
Tela Lista de OPs no Antartis; abaixo, o que cada parte da tela mostra.
1Número da ordem de produção
2Situação de cada ordem
3Conclusão prevista
4Progresso da produção
Quando usar cada um?
Use o MRP para decidir o que comprar e o PCP para decidir o que produzir, e na maior parte das fábricas os dois rodam juntos a cada pedido novo.
Use o MRP quando
A dúvida é sobre material: quanto comprar, de qual item e para quando. O MRP serve a fábrica que monta produtos com muitos componentes, que compra com prazo de reposição longo ou que já sofreu com falta de material descoberta na máquina. Quanto mais componentes um produto tem, menos viável é fazer essa conta de cabeça.
Use o PCP quando
A dúvida é sobre prazo e carga: qual ordem sai primeiro, se o posto aguenta o volume e que data prometer ao cliente. O PCP serve a fábrica que tem mais pedidos do que horas de gargalo e precisa decidir a sequência. Quando o comercial pergunta se dá para entregar em 25 dias, a resposta vem da carga do PCP.
Erros comuns
Rodar o MRP com a lista de materiais desatualizada
O MRP multiplica o que a BOM manda. Se a BOM diz 3 chapas por tanque e o projeto atual usa 4, o MRP deixa de comprar 20 chapas num pedido de 20 tanques, e a falta aparece na solda. Cada revisão do projeto precisa entrar na BOM antes do próximo cálculo.
Fazer PCP sem a capacidade dos postos
Uma programação que ignora as horas de cada posto promete datas que a fábrica não cumpre. No exemplo, a solda leva 28 h por ordem de 4 tanques. Se o programador não souber isso, empilha 3 ordens na mesma semana e o gargalo atrasa todas.
Tratar o MRP como plano de produção
O resultado do MRP é uma lista de necessidades de compra e de fabricação por data. Ele não diz qual posto executa cada ordem nem em que sequência. Quem confunde as duas coisas compra o material certo e produz na ordem errada.
Como ligar MRP e PCP no sistema?
As duas rotinas funcionam bem quando partem do mesmo pedido. No Antartis, o pedido aprovado vira demanda do MRP. O MRP abre a estrutura do produto, desconta saldo e reservas e envia a necessidade a compras como requisição. A ordem de produção nasce do mesmo pedido, com a estrutura e o processo do produto, e o PCP a programa por data e prioridade. O apontamento de cada etapa registra a quantidade produzida e o refugo, e o comercial vê o andamento sem ir ao chão de fábrica. O sistema não faz programação fina por capacidade finita: a sequência das ordens continua sendo decisão do programador.
Perguntas frequentes
O MRP faz parte do PCP?
Sim. O PCP é a rotina inteira de planejar, programar e controlar a produção, e o MRP é a ferramenta que calcula a necessidade de material dentro do planejamento. Uma fábrica pode fazer PCP com planilha. Com muitos componentes por produto, a conta de material em planilha depende de quem a montou.
Preciso de MRP se fabrico sob encomenda?
Precisa de alguma forma de cálculo de material em todo pedido, porque cada encomenda pode ter uma estrutura diferente. O MRP ajuda quando o produto tem vários componentes e o prazo de reposição pesa. Para um produto de poucos itens e um só fornecedor, a conta manual funciona enquanto o volume de pedidos for baixo.
Qual a diferença entre MRP e MRP II?
O MRP calcula material. O MRP II (planejamento dos recursos de manufatura) amplia o cálculo para incluir capacidade de máquinas e mão de obra, e costuma se ligar às áreas financeira e de vendas. Na prática, o MRP II aproxima o MRP do que o PCP faz com a capacidade dos postos.
O que é MPS?
MPS (plano mestre de produção, Master Production Schedule) é o plano do que a fábrica vai produzir de produto acabado, por período. Ele vem antes do MRP: o MPS diz quantos tanques devem sair por semana, e o MRP calcula o material necessário para cumprir esse plano.